Silikonteile können mit verschiedenen Formverfahren hergestellt werden, doch das Formpressen und das Spritzgießen von Flüssigsilikonkautschuk sind zwei der am häufigsten verwendeten Verfahren.
Mit beiden Verfahren lassen sich zuverlässige Silikonkomponenten herstellen, darunter Dichtungen, Ventile, Membranen, Verschleißteile, Babypflegeprodukte, medizinische Komponenten, Elektronikteile und industrielle Baugruppen. Sie unterscheiden sich jedoch erheblich hinsichtlich Werkzeugen, Rohstoffen, Automatisierung, Maßhaltigkeit, Produktionsgeschwindigkeit, Komplexität der Teile und Gesamtfertigungskosten.
Die Wahl des falschen Verfahrens kann zu unnötigen Werkzeugkosten, langen Zykluszeiten, übermäßigem Grat, instabilen Maßen oder höheren Stückkosten führen.
Dieser Leitfaden vergleicht das Silikon-Formpressverfahren mit dem LSR-Spritzgussverfahren, um Beschaffungsingenieuren und Produktentwicklern bei der Auswahl des am besten geeigneten Verfahrens für ein kundenspezifisches Silikonprojekt zu helfen.
Was ist Silikon-Formpressen?
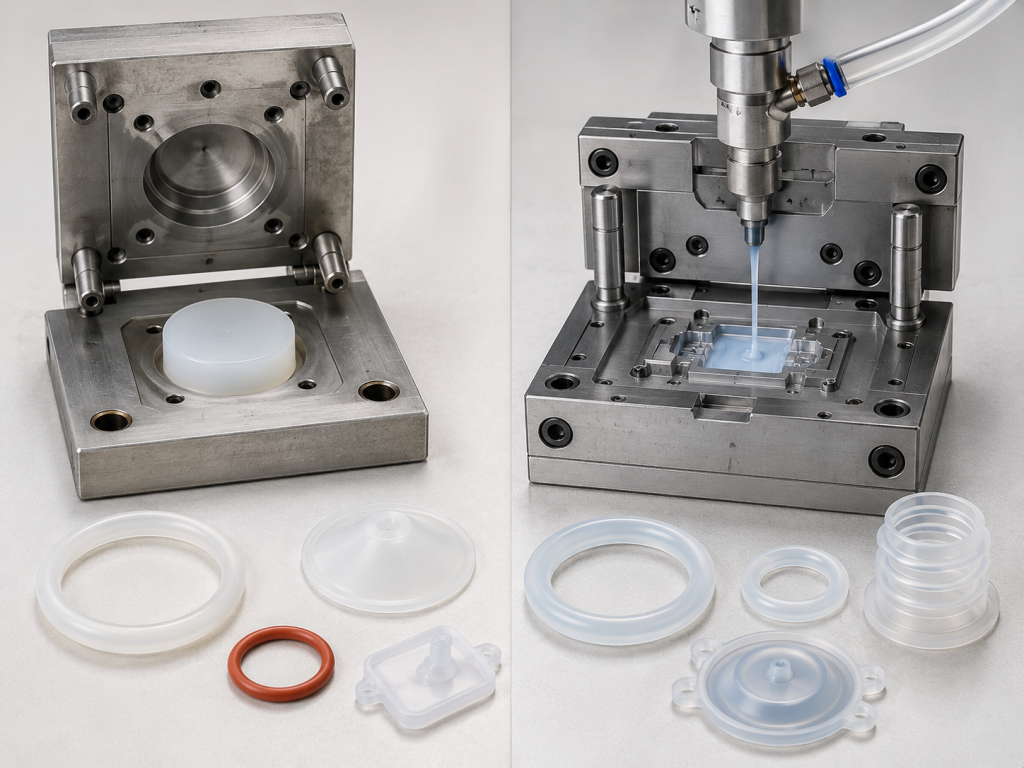
Beim Silikon-Formpressverfahren wird eine abgemessene Menge an festem Silikonkautschuk verwendet, der gemeinhin als „High-Consistency-Rubber“ (HCR) bezeichnet wird.
Das Silikonmaterial wird in einer bestimmten Masse oder Form vorbereitet und manuell oder automatisch in eine offene, beheizte Form gegeben. Die Form schließt sich und übt Druck aus, wodurch das Silikon in den Formhohlraum fließt.
Durch Wärme und Druck wird das Material in die gewünschte Bauteilgeometrie ausgehärtet.
Ein typischer Formpressprozess umfasst:
- Anmischen der Silikonmasse
- Zugabe von Pigmenten oder erforderlichen Zusatzstoffen
- Zuschneiden oder Vorformen des Materials
- Einfüllen des Materials in die Form
- Schließen und Aufheizen der Form
- Aushärten des Silikons
- Öffnen der Form
- Entnahme des Formteils
- Beseitigung von Graten
- Prüfung und Verpackung des Bauteils
Das Formpressverfahren wird häufig für einfache oder mäßig komplexe Silikonbauteile gewählt, insbesondere wenn das jährliche Produktionsvolumen die Anschaffung einer teureren Spritzgussform nicht rechtfertigt.
Was ist LSR-Spritzguss?
Beim Spritzgießen mit flüssigem Silikonkautschuk kommt ein Zweikomponenten-System aus flüssigem Silikon zum Einsatz.
Die beiden Komponenten werden getrennt gelagert und einem Dosiersystem zugeführt. Die Anlage dosiert, mischt und spritzt sie in eine beheizte Form. Das LSR härtet in der Form schnell aus und wird anschließend automatisch oder manuell entnommen.
Ein typischer LSR-Spritzgussprozess umfasst:
- Lieferung der beiden LSR-Komponenten
- Dosierung der Komponenten im erforderlichen Mischungsverhältnis
- Zugabe von Pigmenten oder Zusatzstoffen
- Das Material mischen
- Einspritzen in eine geschlossene, beheizte Form
- Aushärten des Silikons
- Öffnen der Form
- Das Teil auswerfen oder entfernen
- Prüfung und Verpackung des Bauteils
Das LSR-Spritzgießen eignet sich besonders für die Großserienfertigung, komplexe Geometrien, dünne Wandstärken, präzise Dichtungselemente und die automatisierte Fertigung.
Hauptunterschied zwischen Formpressen und LSR-Spritzguss
Der wichtigste Unterschied besteht darin, wie das Silikon in die Form gelangt.
Beim Formpressen wird ein vorgeformtes Stück aus festem Silikon direkt in den Formhohlraum eingelegt, bevor die Form geschlossen wird.
Beim LSR-Spritzgießen wird flüssiges Silikon über ein Anguss- und Einlaufsystem in eine vollständig geschlossene Form eingespritzt.
Dieser Unterschied wirkt sich aus auf:
- Werkzeugbau
- Materialfluss
- Zykluszeit
- Blitzsteuerung
- Automatisierung
- Maßhaltigkeit
- Personalbedarf
- Komplexität der Bauteile
- Produktionsvolumen
- Stückkosten
Keines der beiden Verfahren ist grundsätzlich besser. Die richtige Wahl hängt von der Konstruktion der Bauteile und den wirtschaftlichen Anforderungen ab.
Vergleich der Rohstoffe
Formgepresstes Silikon
Beim Formpressen wird üblicherweise HCR-Silikon verwendet.
HCR hat eine gummiartige Konsistenz und muss vor dem Formen gemischt, zugeschnitten oder vorgeformt werden.
Es ist in vielen Darreichungsformen erhältlich, darunter:
- Allzweck-Silikon
- Silikon mit hoher Reißfestigkeit
- Hochtemperatur-Silikon
- Elektrisch leitfähiges Silikon
- Flammhemmendes Silikon
- Silikon für den Kontakt mit Lebensmitteln
- Medizinisches Silikon
- Fluorsilikon
- Silikonschwamm
- Farbige Silikonmischungen
HCR lässt sich zudem extrudieren oder im Transferformverfahren verarbeiten, was es zu einer flexiblen Materialplattform für verschiedene Fertigungsverfahren macht.
Flüssiges Silikonkautschuk
LSR wird als zwei flüssige Komponenten geliefert, die nach kontrollierter Vermischung und Erwärmung aushärten.
Zu den allgemeinen Vorteilen von LSR-Werkstoffen zählen:
- Stabile Dosierung
- Guter Fluss in dünne Strukturen
- Gleichmäßiges Mischen
- Optionen mit hoher Reinheit
- Schnelle Aushärtung
- Automatisierte Verarbeitung
- Gute Wiedergabe feiner Details
- Eignung für das Insert-Molding
- Eignung für das Kunststoff-Umspritzen
LSR findet breite Anwendung in medizinischen Geräten, der Automobilelektronik, Steckverbindern, Unterhaltungselektronik, Babyartikeln und Präzisionsdichtungskomponenten.
Werkzeugkosten
Werkzeuge für das Formpressverfahren
Formpresswerkzeuge sind in der Regel einfacher aufgebaut als LSR-Spritzgussformen.
Möglicherweise sind folgende Unterlagen erforderlich:
- Formnester
- Heizkanäle
- Ausrichtungsfunktionen
- Blitzrillen
- Entlüftung
- Zugang für den manuellen Ausbau von Bauteilen
Formpressen weisen oft geringere anfängliche Werkzeugkosten auf, da sie nicht immer komplexe Kaltkanalsysteme, Präzisionsangusskanäle oder automatische Auswerfer erfordern.
Dies kann das Formpressverfahren attraktiv machen für:
- Prototypen
- Kleinserienfertigung
- Mittelgroße Serienfertigung
- Große Silikonteile
- Einfache Dichtungen
- Produkte mit ungewisser zukünftiger Nachfrage
- Projekte mit begrenztem Werkzeugbudget
Geringere Werkzeugkosten bedeuten jedoch nicht automatisch niedrigere Gesamtprojektkosten. Höhere Arbeitskosten und längere Zykluszeiten können dazu führen, dass das Formpressverfahren bei größeren Stückzahlen teurer wird.
LSR-Spritzgussformen
LSR-Spritzgussformen sind in der Regel komplexer und erfordern eine höhere Fertigungspräzision.
Dazu können gehören:
- Kaltkanalsysteme
- Präzisions-Nadelverschlüsse
- Beheizte Kammern
- Vakuumsysteme
- Dicht schließende Dichtflächen
- Automatischer Auswurf
- Roboter-Handhabungsschnittstellen
- Einlege-Ladesysteme
- Erweiterte Entlüftung
- Trennkanten mit geringer Ausblühbildung
Die anfänglichen Investitionen in Werkzeuge sind in der Regel höher, doch der Prozess kann in der Massenproduktion zu einem geringeren Arbeitsaufwand und kürzeren Durchlaufzeiten führen.
Der Einsatz von LSR-Werkzeugen ist häufig dann gerechtfertigt, wenn:
- Die jährliche Nachfrage ist hoch
- Die Komponente ist technisch komplex.
- Es ist eine gleichbleibende Konsistenz erforderlich
- Automatisierung ist wichtig
- Das Bauteil weist dünne Wände oder kleine Details auf
- Flash muss streng kontrolliert werden
- Das Produkt hat eine lange Lebensdauer
Produktionsvolumen
Das Produktionsvolumen ist einer der wichtigsten Faktoren bei der Entscheidung zwischen den beiden Verfahren.
Formpressen für kleinere Stückzahlen
Das Formpressen ist bei folgenden Projekten oft wirtschaftlicher:
- Geringe Jahresmengen
- Unregelmäßige Bestelltermine
- Mehrere benutzerdefinierte Versionen
- Kurze Produktlebenszyklen
- Abmessungen großer Bauteile
- Begrenzte Budgets für Werkzeuge
Die geringere Anfangsinvestition kann das Projektrisiko in der frühen Produktentwicklungsphase verringern.
LSR-Spritzguss für größere Stückzahlen
Das LSR-Spritzgießen ist in der Regel kostengünstiger, wenn das Produktionsvolumen hoch genug ist, um die Werkzeugkosten auf eine große Anzahl von Teilen zu verteilen.
Es eignet sich besonders gut für:
- Kontinuierliche Massenproduktion
- Automatisierte Fertigung
- Mehrfachformwerkzeuge
- Stabile, langfristig angelegte Programme
- Produkte, die regelmäßig nachbestellt werden müssen
- Leistungsstarke medizinische Produkte oder Konsumgüter
Die Gewinnschwelle hängt von der Teilegröße, der Anzahl der Kavitäten, der Zykluszeit, dem Arbeitsaufwand, dem Materialverbrauch, der Komplexität der Werkzeuge und der erwarteten Produktlebensdauer ab.
Beschaffungsteams sollten die Gesamtprojektkosten vergleichen, anstatt sich bei der Auswahl eines Verfahrens ausschließlich vom Preis der Werkzeuge leiten zu lassen.
Zykluszeit
Formzyklus beim Formpressen
Die Zykluszeiten beim Formpressen sind oft länger, da der Bediener vor jedem Zyklus das Material einfüllen muss.
Für folgende Fälle kann zusätzlicher Zeitaufwand erforderlich sein:
- Vorformen des Materials
- Öffnen der Form
- Manuelles Laden
- Entnahme des Formteils
- Reinigung der Formoberfläche
- Blitz abtrennen
- Zuschneiden des Bauteils
Bei dicken Querschnitten oder großen Bauteilen kann sich die Aushärtungszeit ebenfalls verlängern.
LSR-Spritzzyklus
Das LSR-Spritzgießen ermöglicht in der Regel kürzere und gleichmäßigere Zykluszeiten.
Das Material wird direkt in die geschlossene Form eingespritzt, wodurch sich die manuelle Beschickungszeit verkürzt.
Die Zykluszeit lässt sich durch folgende Maßnahmen verbessern:
- Schnelle Materialzufuhr
- Schnelle Aushärtung
- Mehrfachformen
- Automatischer Auswurf
- Robotergestützte Handhabung
- Automatisierte Prüfung
- Kaltkanalsysteme
Bei Projekten mit hohem Volumen kann eine Verkürzung der Durchlaufzeit die Stückkosten erheblich senken.
Arbeit und Automatisierung
Formpressen
Das Formpressen erfordert oft einen höheren manuellen Arbeitsaufwand.
Betreiber müssen unter Umständen:
- Material zuschneiden und wiegen
- Die Form befüllen
- Positions-Einsätze
- Teile entfernen
- Separater Blitz
- Kanten zuschneiden
- Jedes Bauteil prüfen
Der Arbeitsaufwand hängt von der Formkonstruktion und den Produktionsanlagen ab.
Einige Pressformvorgänge lassen sich zwar automatisieren, doch ist eine vollständige Automatisierung im Allgemeinen schwieriger als beim LSR-Spritzgießen.
LSR-Spritzguss
Das LSR-Spritzgießen ermöglicht einen hochautomatisierten Produktionsprozess.
Die Automatisierung kann Folgendes umfassen:
- Materialdosierung
- Pigmentdosierung
- Injektion
- Ladevorgang läuft
- Entfernung von Teilen
- Robotergestützter Transfer
- Kamerainspektion
- Nachbearbeitung
- Verpackung
Durch Automatisierung lassen sich folgende Kosten senken:
- Manuelle Handhabung
- Kontaminationsrisiko
- Schwankungen beim Arbeitsaufwand
- Inkonsistenz bei der Produktion
- Langfristige Stückkosten
Dies ist insbesondere für Anwendungen in den Bereichen Medizin, Automobilindustrie und Elektronik mit hohen Stückzahlen von Bedeutung.
Komplexität der Bauteile
Fähigkeiten im Bereich des Formpressens
Das Formpressen eignet sich für viele einfache und mäßig komplexe Bauteile.
Zu den typischen Teilen gehören:
- O-Ringe
- Flachdichtungen
- Dichtungsscheiben
- Silikonpolster
- Tastaturen
- Matten
- Umschläge
- Ärmel
- Große geformte Ringe
- Einfache Membranen
- Dicke Formteile
Allerdings ist das Verfahren möglicherweise weniger geeignet für:
- Sehr dünne Wände
- Tiefe Hinterschneidungen
- Wirklich winzige Details
- Komplexe innere Kanäle
- Sehr strenge Anforderungen an den Blitz
- Hochautomatisiertes Einlegebildverfahren
Die Materialbewegung im Inneren der Form lässt sich möglicherweise weniger gut kontrollieren als beim Spritzgießen, insbesondere bei komplexen Geometrien.
LSR-Spritzgusskapazitäten
LSR fließt problemlos in kleine Hohlräume und dünne Wandstärken.
Dadurch eignet es sich für:
- Dünne Membranen
- Merkmale der Mikroabdichtung
- Flexible Ventile
- Komplexe medizinische Bauteile
- Steckverbinder-Dichtungen
- Mehrlippendichtungen
- Kleine Präzisionsbauteile
- Umspritzte Kunststoffteile
- Umspritzte Metalleinsätze
- Multifunktionale integrierte Komponenten
Durch das LSR-Spritzgießen lässt sich die Anzahl der Einzelkomponenten reduzieren, indem Dichtungs-, Dämpfungs-, Greif-, Isolier- und Positionierungsfunktionen in einem einzigen Formteil vereint werden.
Maßkonsistenz
Formpressteile
Beim Formpressen lassen sich zuverlässige Maße erzielen, doch können Abweichungen durch folgende Faktoren beeinflusst werden:
- Materialgewicht
- Form der Vorform
- Ladeposition
- Formtemperatur
- Aushärtungszeit
- Bedienungstechnik
- Blitzstärke
- Entformungsverfahren
Auch große, flexible Bauteile lassen sich unter Umständen nur schwer einheitlich vermessen.
LSR-Spritzgussteile
Das LSR-Spritzgießen bietet in der Regel eine bessere Prozesswiederholbarkeit, da das Material automatisch dosiert und eingespritzt wird.
Zu den Vorteilen können gehören:
- Gleichmäßigere Schrotgröße
- Stabile Füllung des Hohlraums
- Geregelter Einspritzdruck
- Kontrollierte Aushärtungsbedingungen
- Geringerer Einfluss des Bedieners
- Bessere Konsistenz bei Mehrfachformen
- Verbesserte Wiederholgenauigkeit bei dünnen Strukturen
Silikon bleibt jedoch ein flexibles Elastomer. Die Toleranzen müssen weiterhin dem Materialverhalten und der Messmethode Rechnung tragen.
Übermäßig enge Toleranzen können die Werkzeugkosten und die Ausschussquote erhöhen, ohne die Produktfunktion zu verbessern.
Blitzsteuerung
Flash ist eine dünne Schicht aus überschüssigem Silikon, die sich an der Trennfuge der Form oder um Einlegeteile herum bildet.
Formgrate beim Formpressen
Beim Formpressen entsteht häufig mehr Grat, da das vorgeformte Material zwischen den Formflächen zusammengedrückt wird.
Die Form kann absichtlich Entgratrillen aufweisen, um überschüssiges Material aufzufangen.
Möglicherweise sind folgende Teile erforderlich:
- Manuelles Zuschneiden
- Mechanisches Beschneiden
- Kryogenes Entgraten
- Stanzen
- Nachprüfung
Bei einfachen Industriekomponenten kann ein geringes Maß an kontrolliertem Grat akzeptabel sein.
LSR-Spritzguss-Grate
LSR-Spritzgussformen können so konstruiert werden, dass sie nur sehr wenig Grat bilden.
Da das Material in eine geschlossene Form eingespritzt wird, lässt sich das Materialvolumen bei diesem Verfahren präziser steuern.
Ergebnisse mit geringem Blitzanteil hängen ab von:
- Präzision bei der Formherstellung
- Absperrkonstruktion
- Spannkraft
- Einspritzdruck
- Entlüftung
- Formverschleiß
- Viskosität des Materials
- Prozesssteuerung
Werkzeuge mit geringer Gratbildung sind besonders wertvoll für Dichtungen, Ventile, medizinische Bauteile und kleine Präzisionskomponenten.
Materialverschwendung
Abfälle aus dem Formpressverfahren
Beim Formpressen können Abfälle aus folgenden Quellen entstehen:
- Überschüssiges Vorformmaterial
- Flash
- Zuschneiden
- Anpassung beim Start
- Aussortierte Teile
Durch präzises Vorformen des Materials lässt sich Ausschuss reduzieren, doch ein gewisser Grat ist oft unvermeidbar.
LSR-Spritzgussabfälle
Das LSR-Spritzgießen ermöglicht eine effiziente Materialausnutzung, insbesondere bei Verwendung von Kaltkanal- oder Nadelverschlusssystemen.
Zu den potenziellen Abfallquellen zählen:
- Spülen
- Startmaterial
- Reste des Tors
- Aussortierte Teile
- Material, das bei der Abschaltung in den Anlagen verbleibt
Ein gut konzipierter LSR-Prozess kann im Vergleich zum herkömmlichen Spritzgießen mit Thermoplasten nur wenig Angussabfall verursachen.
Oberflächenqualität
Mit beiden Verfahren lassen sich glatte Silikonoberflächen herstellen, doch das endgültige Erscheinungsbild hängt von folgenden Faktoren ab:
- Oberflächenbeschaffenheit der Form
- Materialzusammensetzung
- Heilungsbedingungen
- Entlüftung
- Teilegeometrie
- Pigment
- Reinheit der Form
Formgepresste Oberfläche
Im Formpressverfahren lassen sich folgende Produkte herstellen:
- Matte Oberflächen
- Polierte Oberflächen
- Strukturierte Oberflächen
- Geformte Logos
- Funktionsrippen
- Dekorative Muster
Zu den möglichen Oberflächenfehlern zählen:
- Fließspuren
- Eingeschlossene Luft
- Unvollständige Befüllung
- Verunreinigung
- Ungleichmäßige Färbung
- Flash
- Fehlausrichtung der Trennfuge
LSR-Spritzgussoberfläche
LSR kann feine Formdetails und Oberflächenstrukturen originalgetreu wiedergeben.
Es wird häufig gewählt, wenn das Bauteil folgende Anforderungen erfüllt:
- Hohe kosmetische Konsistenz
- Dünne Dichtlippen
- Optische Transparenz
- Kontrollierte Oberflächenstruktur
- Feine Mikrostrukturen
- Einheitliches Erscheinungsbild der Mehrfachkavitäten
Die Entlüftung der Form und die Vakuumregelung sind besonders wichtig, um eingeschlossene Luft zu vermeiden.
Einlegeformen und Umspritzen
Kompressions-Einsatzspritzguss
Metall- oder Kunststoffeinsätze können vor dem Einfüllen des Silikons in eine Form zum Pressgießen eingelegt werden.
Dies könnte geeignet sein für:
- Einfache Metalleinsätze
- Verstärkte Dichtungen
- Kleinserien
- Dicke, umspritzte Abschnitte
Die manuelle Positionierung der Einsätze kann jedoch den Arbeitsaufwand erhöhen und zu Abweichungen führen.
LSR-Einspritzformen
Das LSR-Spritzgießen eignet sich besonders gut für das automatisierte Einlegebeschichten und Umspritzen.
Zu den gängigen Substraten gehören:
- Metallstifte
- Edelstahlteile
- Kunststoffgehäuse
- Elektrische Steckverbinder
- Kabel
- Sensorkomponenten
- Elektronikbaugruppen
Die Verklebung kann auf folgende Weise erfolgen:
- Mechanische Verriegelung
- Unterschnitte
- Löcher
- Oberflächenstruktur
- Selbstklebendes LSR
- Grundierung
- Oberflächenbehandlung
Das Substrat muss der Formtemperatur und den Prozessbedingungen standhalten.
Verkleben von LSR mit Kunststoff
LSR lässt sich auf ausgewählte Thermoplaste umspritzen.
Zu den üblichen Entwurfsaspekten gehören:
- Schmelztemperatur von Kunststoffen
- Hitzebeständigkeit
- Chemische Verträglichkeit
- Oberflächenreinheit
- Eingegossene Verriegelungselemente
- Anforderungen an die Haftung
- Verwendung von Grundierungen
- Teildeformation
- Schrumpfungsunterschied
- Auswirkungen der Sterilisation
Man sollte nicht allein aufgrund der allgemeinen Kunststofffamilie von einer starken Haftung ausgehen. Der genaue Kunststofftyp, die Additive, die Farbstoffe und die Oberflächenbeschaffenheit können die Haftung beeinflussen.
Es wird empfohlen, vor der Freigabe der Serienwerkzeuge Prototyp-Haftungstests durchzuführen.
Geeignete Anwendungsbereiche für das Formpressen
Das Formpressen eignet sich häufig für:
- Flache Silikondichtungen
- Große Dichtungsringe
- Silikonplatten und -polster
- Industrielle Dämpfungskomponenten
- Einfache Silikonhüllen
- Tastaturen
- Große O-Ringe nach Maß
- Medizinische Komponenten in kleinen Stückzahlen
- Silikon-Prototypenteile
- Sport- und Fitnessartikel
- Silikonprodukte für den Haushalt
- Dicke Silikonbauteile
- Teile in Sonderfarben
- Elektrisch leitfähige Silikonpolster
Dies ist besonders attraktiv, wenn es sich um ein großes, relativ einfaches Bauteil handelt, das in kleinen oder mittleren Stückzahlen hergestellt wird.
Geeignete Anwendungsbereiche für das LSR-Spritzgießen
Das LSR-Spritzgießen eignet sich häufig für:
- Medizinische Ventile
- Dünne Membranen
- Steckverbinder-Dichtungen
- Wasserdichte elektronische Siegel
- Dichtungen für Sensoren in der Automobilindustrie
- Bestandteile von Babyflaschen
- Atemwege
- Teile für tragbare Geräte
- Präzisions-O-Ringe
- Mehrlippendichtungen
- Mikrogeformte Silikonbauteile
- Umspritzen von Kunststoff mit Silikon
- Einschleusen von Metall in Silikon
- Komponenten mit hohem Durchsatz, die mit Lebensmitteln in Berührung kommen
- Automatisierte medizinische Fertigung
Dies ist besonders dann von Vorteil, wenn das Projekt eine hohe Produktionsleistung, präzise Details, geringe Grate oder eine automatisierte Handhabung erfordert.
Medizinische und gesundheitsbezogene Aspekte
Sowohl HCR als auch LSR können für Komponenten im Gesundheitswesen eingesetzt werden, sofern Material und Verfahren sorgfältig ausgewählt und validiert werden.
Zu den wichtigen Faktoren zählen:
- Genaue Werkstoffsorte
- Art des Patientenkontakts
- Kontaktdauer
- Bewertung der Biokompatibilität
- Sterilisationsverfahren
- Nachhärtung
- Reinraumanforderungen
- Rückverfolgbarkeit von Chargen
- Kontrolle der Formtrennung
- Kontaminationskontrolle
- Verpackung
- Änderungsmitteilung
Das LSR-Spritzgießen wird häufig für medizinische Bauteile in Großserien bevorzugt, da es den manuellen Materialumschlag reduzieren und eine kontrollierte automatisierte Produktion ermöglichen kann.
Das Formpressverfahren kann nach wie vor für Silikonbauteile im Gesundheitswesen geeignet sein, die in kleineren Stückzahlen oder in größeren Abmessungen hergestellt werden.
Das Verfahren sollte unter Berücksichtigung von Risiko, Geometrie, Produktionsanforderungen und Validierungsbedarf ausgewählt werden.
Anwendungen im Bereich Lebensmittelkontakt
Mit beiden Verfahren können Silikonteile hergestellt werden, die mit Lebensmitteln in Berührung kommen.
Zu den typischen Anwendungsbereichen gehören:
- Dichtungsringe
- Getränkeventile
- Dichtungen für die Küche
- Flaschenkomponenten
- Dichtungen für Haushaltsgeräte
- Silikonhüllen
- Teile für Anlagen zur Lebensmittelverarbeitung
Der Käufer sollte Folgendes angeben:
- Zielmarkt
- Kontaktart
- Kontakt-Temperatur
- Kontaktdauer
- Erforderliche Angaben
- Migrationstests
- Farbvorgaben
- Anforderungen an den Geruch
- Reinigungsbedingungen
Der Herstellungsprozess sollte eine Verunreinigung durch ungeeignete Pigmente, Schmiermittel, Trennmittel und Verpackungsmaterialien verhindern.
Dauerverformung und funktionale Leistungsfähigkeit
Das Formverfahren kann durch die Aushärtungsbedingungen und die Nachbehandlung die endgültigen Eigenschaften des Silikonbauteils beeinflussen.
Zu den wichtigen Eigenschaften können gehören:
- Härte
- Zugfestigkeit
- Dehnung
- Reißfestigkeit
- Druckverformungsrest
- Rebound
- Anpresskraft
- Ermüdungsfestigkeit
- Oberflächenreibung
- Thermische Alterung
Materialdatenblätter basieren in der Regel auf standardisierten Prüfmustern. Die tatsächlichen Formteile können aufgrund ihrer Geometrie, Dicke, Aushärtungsgeschichte und Betriebsbedingungen abweichende Eigenschaften aufweisen.
Bei Funktionstests sollten Komponenten verwendet werden, die den in der Produktion verwendeten entsprechen.
Unterschiede bei der Formkonstruktion
Konstruktion von Formpresswerkzeugen
Formpressen müssen folgende Parameter regeln:
- Materialplatzierung
- Kariesfüllung
- Blitzrichtung
- Entlüftung
- Trennlinien
- Entformen
- Hohlraumwaage
- Wärmeverteilung
Die Form und das Gewicht der Vorform können die Qualität des Bauteils erheblich beeinflussen.
Konstruktion von LSR-Spritzgussformen
LSR-Spritzgussformen müssen folgende Parameter regeln:
- Lauftemperatur
- Torentwurf
- Einspritzbilanz
- Vakuum
- Entlüftung
- Kavitätenbeheizung
- Absperrgenauigkeit
- Flash
- Auswurf
- Einfügeposition
Da unausgehärtetes LSR in extrem kleine Spalten eindringen kann, ist die Präzision der Form von entscheidender Bedeutung.
Schon eine kleine Fehlanpassung oder ein beschädigtes Absperrventil kann zu einer Stichflamme führen.
Prototypenentwicklung
Das Formpressverfahren wird häufig für die Herstellung früher Prototypen gewählt, da die Werkzeuge einfacher und kostengünstiger sein können.
Ein im Formpressverfahren hergestellter Prototyp entspricht jedoch möglicherweise nicht vollständig einem im LSR-Spritzgussverfahren gefertigten Serienbauteil.
Unterschiede können auftreten bei:
- Trennlinien
- Tor-Markierungen
- Oberflächenbeschaffenheit
- Flash
- Materialfluss
- Heilungsbedingungen
- Abmessungen
- Mechanische Eigenschaften
Da das Endprodukt im LSR-Spritzgussverfahren hergestellt wird, sollten die Prototypen schließlich unter Verwendung von serientauglichem LSR und unter repräsentativen Formbedingungen gefertigt werden.
Standzeit und Wartung
Beide Formtypen erfordern eine regelmäßige Wartung.
Wartung von Formpressen
Die Wartungsarbeiten können Folgendes umfassen:
- Reinigung der Blitzrillen
- Ausgehärtetes Silikon entfernen
- Polieren von Hohlräumen
- Ausrichtung prüfen
- Reparatur von Trennlinien
- Überprüfung von Heizungsanlagen
Wartung von LSR-Formen
LSR-Formen erfordern aufgrund ihrer Präzisionssysteme unter Umständen eine speziellere Wartung.
Die Wartungsarbeiten können Folgendes umfassen:
- Reinigung von Nadelverschlussventilen
- Prüfung von Kaltkanälen
- Überprüfung der Vakuumkanäle
- Reinigung der Lüftungsöffnungen
- Prüfung der Absperrflächen
- Prüfung von Auswerfern
- Überprüfung der Heizzonen
- Überwachung des Formverschleißes
Die Werkzeugkosten sollten nicht nur den Anschaffungspreis der Form, sondern auch die voraussichtlichen Wartungskosten und Ersatzteile umfassen.
Qualitätsprüfung
Ein Prüfplan für Silikonteile kann Folgendes umfassen:
- Maßprüfung
- Sichtprüfung
- Härteprüfung
- Blitzinspektion
- Farbüberprüfung
- Gewichtsmessung
- Zugversuch
- Dehnungsprüfung
- Reißprüfung
- Prüfung der Druckverformungsrest
- Dichtheitsprüfung
- Prüfung der Haftfestigkeit
- Funktionsprüfung
- Rückverfolgbarkeit von Chargen
Kritische Maße und funktionale Merkmale sollten in der Zeichnung gekennzeichnet werden.
Da Silikon flexibel ist, können Messverfahren, Halterung, Temperatur und Konditionierungszeit die Ergebnisse beeinflussen.
Häufige Fehler beim Formpressen
Zu den möglichen Fehlern beim Formpressen gehören:
- Übermäßiger Blitz
- Kurzformteil
- Luftblasen
- Fließspuren
- Ungleichmäßige Färbung
- Falsche Materialzuführung
- Teilverzerrung
- Oberflächenverunreinigung
- Fehlausrichtung der Trennfuge
- Unvollständige Aushärtung
- Überhärtung
- Risse beim Entformen
Viele Fehler lassen sich durch eine optimierte Preform-Konstruktion, Materialkontrolle, Formtemperatur, Entlüftung und gleichmäßige Beschickung reduzieren.
Häufige Fehler beim LSR-Spritzguss
Zu den möglichen Fehlern beim LSR-Spritzguss gehören:
- Kurzschüsse
- Luftblasen
- Flash
- Tor-Markierungen
- Schweißnähte
- Materialverunreinigung
- Falsches Mischungsverhältnis
- Unvollständige Aushärtung
- Teil klebt fest
- Bewegung einfügen
- Haftungsversagen
- Oberflächenfehler
- Dimensionsinstabilität
Die Prozessüberwachung sollte den Materialdruck, die Einspritzparameter, die Formtemperatur, die Aushärtungszeit und den Zustand der Anlagen umfassen.
Kostenvergleich
Die Gesamtkosten eines Silikonbauteils umfassen mehr als nur den Stückpreis.
Ein aussagekräftiger Vergleich sollte Folgendes umfassen:
- Werkzeugkosten
- Materialkosten
- Arbeit
- Zykluszeit
- Anzahl der Hohlräume
- Schrott
- Zuschneiden
- Prüfung
- Automatisierung
- Wartung von Formen
- Verpackung
- Jährliche Menge
- Projektlaufzeit
- Validierungskosten
- Risiko beim Werkzeugwechsel
Kostenmodell für das Formpressverfahren
Beim Formpressen kommt in der Regel Folgendes zum Einsatz:
- Geringere anfängliche Werkzeugkosten
- Höherer Arbeitsaufwand pro Teil
- Längere Zykluszeiten
- Weiter zuschneiden
- Bessere Eignung für geringe Stückzahlen
Kostenentwicklung beim LSR-Spritzguss
Beim LSR-Spritzgießen kommt in der Regel Folgendes zum Einsatz:
- Höhere anfängliche Werkzeugkosten
- Geringerer Arbeitsaufwand pro Teil
- Schnellere Zyklen
- Bessere Automatisierung
- Bessere Eignung für hohe Stückzahlen
Ein Projekt mit niedrigen Anschaffungskosten, bei dem jedoch hohe Kosten für manuelle Anpassungen anfallen, kann über seine gesamte Lebensdauer hinweg teuer werden.
So wählen Sie den richtigen Prozess aus
Entscheiden Sie sich für das Formpressverfahren, wenn:
- Das jährliche Volumen ist gering oder moderat
- Das Bauteil ist groß
- Geometrie ist relativ einfach
- Das Budget für Werkzeuge ist begrenzt
- Die Nachfrage nach dem Produkt ist ungewiss
- Das Bauteil hat einen dicken Querschnitt.
- Manuelles Zuschneiden ist zulässig
- Es sind mehrere benutzerdefinierte Versionen erforderlich
Entscheiden Sie sich für das LSR-Spritzgießen, wenn:
- Das jährliche Volumen ist hoch
- Das Bauteil hat dünne Wände
- Die Geometrie ist komplex
- Eine hohe Wiederholgenauigkeit ist erforderlich
- Automatisierung ist wichtig
- Flash muss minimiert werden
- Für das Projekt ist das Einlegebildverfahren erforderlich
- Das Bauteil verfügt über präzise Dichtungsmerkmale
- Die Kontaminationskontrolle ist wichtig
- Das Produkt hat eine lange erwartete Lebensdauer.
Entscheidungscheckliste für Beschaffungsingenieure
Bevor Sie sich für ein Fertigungsverfahren entscheiden, sollten Sie sich folgende Fragen stellen:
- Wie hoch ist die voraussichtliche Jahresmenge?
- Wie lange wird das Produkt noch hergestellt?
- Wie hoch sind die angestrebten Stückkosten?
- Welches Budget steht für Werkzeuge zur Verfügung?
- Weist die Konstruktion dünne Abschnitte auf?
- Gibt es tiefe Hinterschneidungen oder komplexe Dichtlippen?
- Ist ein Umspritzverfahren erforderlich?
- Sind Einsätze erforderlich?
- Wie lauten die kritischen Toleranzen?
- Welcher Blitzpegel ist akzeptabel?
- Ist eine automatisierte Produktion erforderlich?
- Muss das Bauteil in einem Reinraum gefertigt werden?
- Welche Nachbearbeitung ist erforderlich?
- Ist eine Nachhärtung erforderlich?
- In welchem Umfang ist manuelles Zuschneiden zulässig?
- Sind mehrere Farben oder Materialqualitäten erforderlich?
- Welche Prüfstufe ist erforderlich?
- Welche behördlichen Unterlagen sind erforderlich?
- Wie schnell werden Prototypen benötigt?
- Lässt sich der Entwurf vereinfachen?
Der Fertigungsdienstleister sollte das 3D-Modell, die Zeichnung, die jährliche Stückzahl, die Materialanforderungen und die Endmontage prüfen, bevor er ein Verfahren empfiehlt.
Angaben, die in einer Angebotsanfrage enthalten sein sollten
Um ein genaues Angebot für Silikonformteile zu erhalten, geben Sie bitte Folgendes an:
- Zweidimensionale Zeichnung
- Dreidimensionales Modell
- Materialbedarf
- Härte
- Farbe
- Jährliche Menge
- Bestellmenge
- Voraussichtliche Projektlaufzeit
- Prototypenmenge
- Kritische Toleranzen
- Zulässiger Blitz
- Oberflächenbeschaffenheit
- Betriebstemperatur
- Exposition gegenüber Chemikalien
- Compliance-Anforderungen
- Sterilisationsverfahren
- Details eingeben
- Substrat für das Überformen
- Verpackungsvorschriften
- Prüfvorschriften
- Geplantes Produktionsdatum
Sofern das Verfahren noch nicht ausgewählt wurde, sind separate technische und kaufmännische Bewertungen für das Formpressen und das LSR-Spritzgießen einzuholen.
Fazit
Sowohl das Formpressen als auch das LSR-Spritzgießen ermöglichen die Herstellung zuverlässiger, maßgeschneiderter Silikonbauteile, erfüllen jedoch unterschiedliche Projektanforderungen.
Das Formpressen bietet im Allgemeinen geringere Investitionen in Werkzeuge und eine größere Flexibilität bei großen, einfachen Teilen sowie bei Teilen mit geringen oder mittleren Stückzahlen.
Das LSR-Spritzgießen bietet besondere Vorteile bei komplexen Geometrien, dünnen Wandstärken, geringen Gratansprüchen, automatisierter Fertigung, Einlegeteilen und hohen Jahresstückzahlen.
Die Auswahl des besten Verfahrens sollte auf der Grundlage einer Bewertung des gesamten Projekts erfolgen, einschließlich:
- Produktgeometrie
- Material
- Investitionen in Werkzeuge
- Jahresvolumen
- Zykluszeit
- Arbeit
- Qualitätsanforderungen
- Automatisierung
- Validierung
- Erwartete Lebensdauer des Produkts
Eine frühzeitige Zusammenarbeit zwischen Produktdesigner, Beschaffungsteam, Qualitätsingenieuren und dem Silikonformteil-Lieferanten kann unnötige Neukonstruktionen verhindern und die Gesamtfertigungskosten senken.
Häufig gestellte Fragen
Ist das LSR-Spritzgießen immer teurer als das Formpressen?
Die anfänglichen Werkzeugkosten sind in der Regel höher, doch bei der Massenproduktion können die Stückkosten niedriger ausfallen, da das LSR-Spritzgießen schnellere Zyklen und einen höheren Automatisierungsgrad ermöglicht.
Eignet sich das Formpressverfahren für Präzisionsteile aus Silikon?
Ja, beim Formpressverfahren lassen sich präzise Teile herstellen, wenn die Form und der Prozess ordnungsgemäß gesteuert werden. Das LSR-Spritzgießen bietet im Allgemeinen eine höhere Konsistenz bei komplexen, dünnwandigen oder in großen Stückzahlen gefertigten Bauteilen.
Welches Verfahren erzeugt weniger Grat?
Beim LSR-Spritzgießen entstehen bei Verwendung von Präzisionswerkzeugen und korrekter Prozesssteuerung nur sehr geringe Gratmengen. Beim Formpressen entstehen in der Regel mehr Grate, sodass unter Umständen ein nachträgliches Entgraten erforderlich ist.
Können medizinische Silikonteile im Formpressverfahren hergestellt werden?
Ja. Das Formpressverfahren kann für Silikonbauteile im Gesundheitswesen eingesetzt werden, sofern die Anforderungen hinsichtlich Material, Umgebung, Prozess, Nachhärtung, Rückverfolgbarkeit und Validierung ordnungsgemäß kontrolliert werden.
Kann LSR auf Kunststoff umspritzt werden?
Ja. LSR lässt sich unter Verwendung mechanischer Verriegelungen, selbsthaftender Materialien, Grundierungen oder Oberflächenbehandlungen auf kompatible Thermoplaste umspritzen.
Welches Verfahren eignet sich besser für große Silikondichtungen?
Das Formpressen ist bei großen, relativ einfachen Dichtungen oft wirtschaftlich. Bei sehr großen Dichtungsprofilen können auch Extrusion und Klebeverbindungen in Betracht gezogen werden.
Welches Verfahren eignet sich besser für dünne Silikonmembranen?
Das LSR-Spritzgießen eignet sich im Allgemeinen besser für dünne Membranen, da das flüssige Material problemlos in enge Hohlräume und feine Strukturen fließt.
Kann dieselbe Form sowohl für HCR als auch für LSR verwendet werden?
Normalerweise nicht. Kompressionsformen und LSR-Spritzgussformen werden unter Berücksichtigung unterschiedlicher Anforderungen hinsichtlich Materialzufuhr, Anguss, Entlüftung, Beheizung und Gratkontrolle konstruiert.
Welches Verfahren eignet sich besser für die Kleinserienfertigung?
Das Formpressverfahren eignet sich aufgrund der geringeren Anfangsinvestitionen in die Werkzeuge oft besser für die Kleinserienfertigung.
Welches Verfahren eignet sich besser für die automatisierte Massenproduktion?
Das LSR-Spritzgießen ist in der Regel die bessere Wahl, da Materialzufuhr, Einspritzung, Aushärtung, Entnahme der Teile, Prüfung und Verpackung weitgehend automatisiert werden können.
 English
 Japanese
 Korean
 German
 French
 Italian
 Spanish
 Dutch
 Chinese
 Portuguese
 Polish
 Czech
 Hungarian
 Swedish
 Finnish
 Vietnamese
 Thai
 Turkish
 Arabic
 Russian